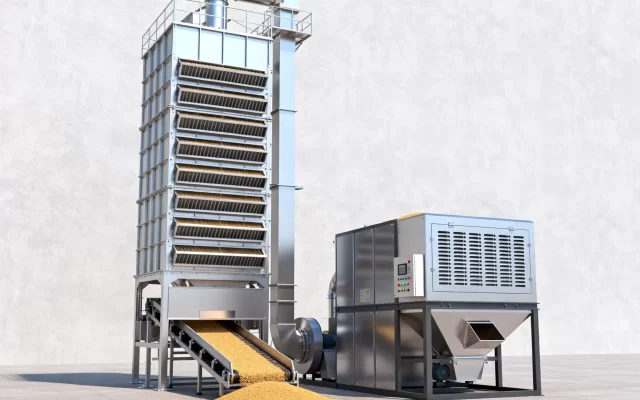
粮食加工厂车间间输送如何降破损,有哪些设计技巧?
解决粮食加工厂仓储与车间之间的输送破损问题,核心方案是“缩短落差、减少转运点、优选低速低损设备”,具体可从气力输送、机械输送和工艺布局三方面入手。
很多粮食加工厂在仓储到车间的输送环节,看着不起眼,却是碎米率、麸皮含粉量超标的主要源头。业内专家指出,相当一部分破损并非来自碾米或磨粉主机,而是发生在提升、刮板和溜管的反复折腾中。想省成本又想降破损,得先弄清楚粮食在这个区间里到底经历了什么。
粮食加工厂仓储到车间输送怎么减少破损率——先搞懂粮食“摔”在哪几步
粮食从立筒仓或平房仓出来,进入加工车间,通常要经历出仓、水平输送、垂直提升、中间暂存、进入主机这几道关卡。每一道都是一次冲击和摩擦。
仓储出仓环节的破损源
出仓时,粮食靠自流从仓底流出,通过溜管落到下方输送设备。这里常见的破损源就是落差过大。有些仓底到皮带或刮板的高度超过3米,稻谷或小麦直冲而下,砸在机件上,力度不小。
另一个隐蔽问题是仓底溜管内壁粗糙。水泥溜管或焊接不平整的钢板溜管,每次出仓都在刮擦粮粒表面。
提升与水平输送环节的破损源
斗式提升机是破损大户。畚斗挖料时的剪切、提升过程中的抖动、机头卸料时的离心撞击,三处叠加,破损率不小。有的厂家畚斗带速过高,超过每秒2米,粮粒被高速甩出,碰撞机壳。
水平输送环节,刮板输送机如果底板磨损严重、链条松紧不当,粮食会被反复碾压。气力输送如果风速过高、弯头过多,粮粒撞击管壁的力度也很大。
中间暂存与进机环节的破损源
进车间前的暂存仓,落差若超过2米,粮食垂直落下砸在仓底堆积的粮层上,也会造成爆腰或破碎。进机前的溜管如果角度过陡、没有缓冲装置,同样会增加破损。
气力输送和机械输送哪个破损少——对比两种主流方式的实际表现
纠结用气力还是机械,是很多粮厂在工艺设计时的难题。两者各有适用场景,不能一刀切。
气力输送:优势与短板
气力输送是用高速气流带着粮食在管道里跑,优势是布置灵活、能一次完成水平和垂直输送、还能起到一定的风选除尘作用。对厂房结构复杂的改造项目,气力管可以绕梁走柱,工程量小。
短板也明显。速度是破损的根源。较早的负压气力输送,输送风速常常超过每秒25米,粮粒在弯头处与管壁发生剧烈碰撞,破碎与糙米表面划痕显著增加。业内共识是:气力输送的破损率普遍高于机械输送。
但如果采用低速高浓度脉冲输送,即低速高浓度密相输送系统,粮粒以“料栓”形式在管道中低速前进,速度控制在每秒1到5米,弯头处还加装耐磨缓冲弯头,破损率可以降到和机械输送接近的水平。这种方案设备投资略贵,但管道磨损小、能耗低。
机械输送:可靠并可控
斗式提升机加刮板输送机是传统配置。机械输送的核心优势是速度低、料层厚、冲击小。带速控制在每秒1.2到1.5米,畚斗容量合适,挖料路径顺滑,能有效控制破损。
链条刮板机机槽内料层较厚,粮食之间互相缓冲,破损率可控。但机械输送的短板是占地大、需要多个转运点,每个转运点都是一次落差冲击。
关键对比:什么场景选什么
当粮食距离长、弯道多、且空间受限时,低速浓相气力输送更优。 若输送距离短、路径直、既有厂房层高够,机械输送更省钱且可靠。最关键的决策点是落差和转角次数,这两个因素对破损的影响远大于输送方式本身。
粮库到车间输送设备怎么选型——按粮食品质和产能匹配设备
选型不能只盯着输送量,还要把“粮食会不会碎”放在第一位。
针对稻谷:糙米与稻谷的差异对待
稻谷有外壳保护,耐冲击性略好,但爆腰率是隐性问题。输送过程产生的震动会导致稻谷爆腰率上升,这直接影响后续碾米整米率。输送稻谷时,斗式提升机畚斗带速不宜超过每秒1.6米,气力输送风速不宜超过每秒22米。砻谷后糙米更娇贵,糙米表面没有保护层,任何撞击都可能产生裂纹。糙米输送应优先选用低速刮板机或提升机,垂直落差超过1.5米的溜管必须装缓冲漏斗或螺旋溜槽。
针对小麦:侧重水分与软硬质地
小麦入磨前水分一般在14.5%到16.5%之间,硬度在60到80之间。水分高、硬度低的小麦更容易被压扁而非压碎。硬质小麦在输送时更容易碎裂,造成面粉中的破损淀粉比例偏高。硬麦建议使用皮带输送机或低速提升机,减少强烈冲击。软麦则相对耐摔,但要注意输送过程中的水分损失。
关键参数速查表
| 输送方式 | 物料 | 推荐速度范围 | 破损控制要点 |
|---|---|---|---|
| 斗式提升机 | 稻谷 | 畚斗带速1.2~1.5m/s | 机头卸料轨迹需与溜管匹配 |
| 斗式提升机 | 糙米 | 畚斗带速1.0~1.2m/s | 采用低速大容量畚斗 |
| 气力输送 | 稻谷 | 风速18~22m/s | 弯头曲率半径≥8倍管径 |
| 气力输送 | 糙米 | 风速15~18m/s | 优先选用密相输送 |
| 刮板输送 | 小麦 | 链速0.3~0.5m/s | 保证料层厚度≥200mm |
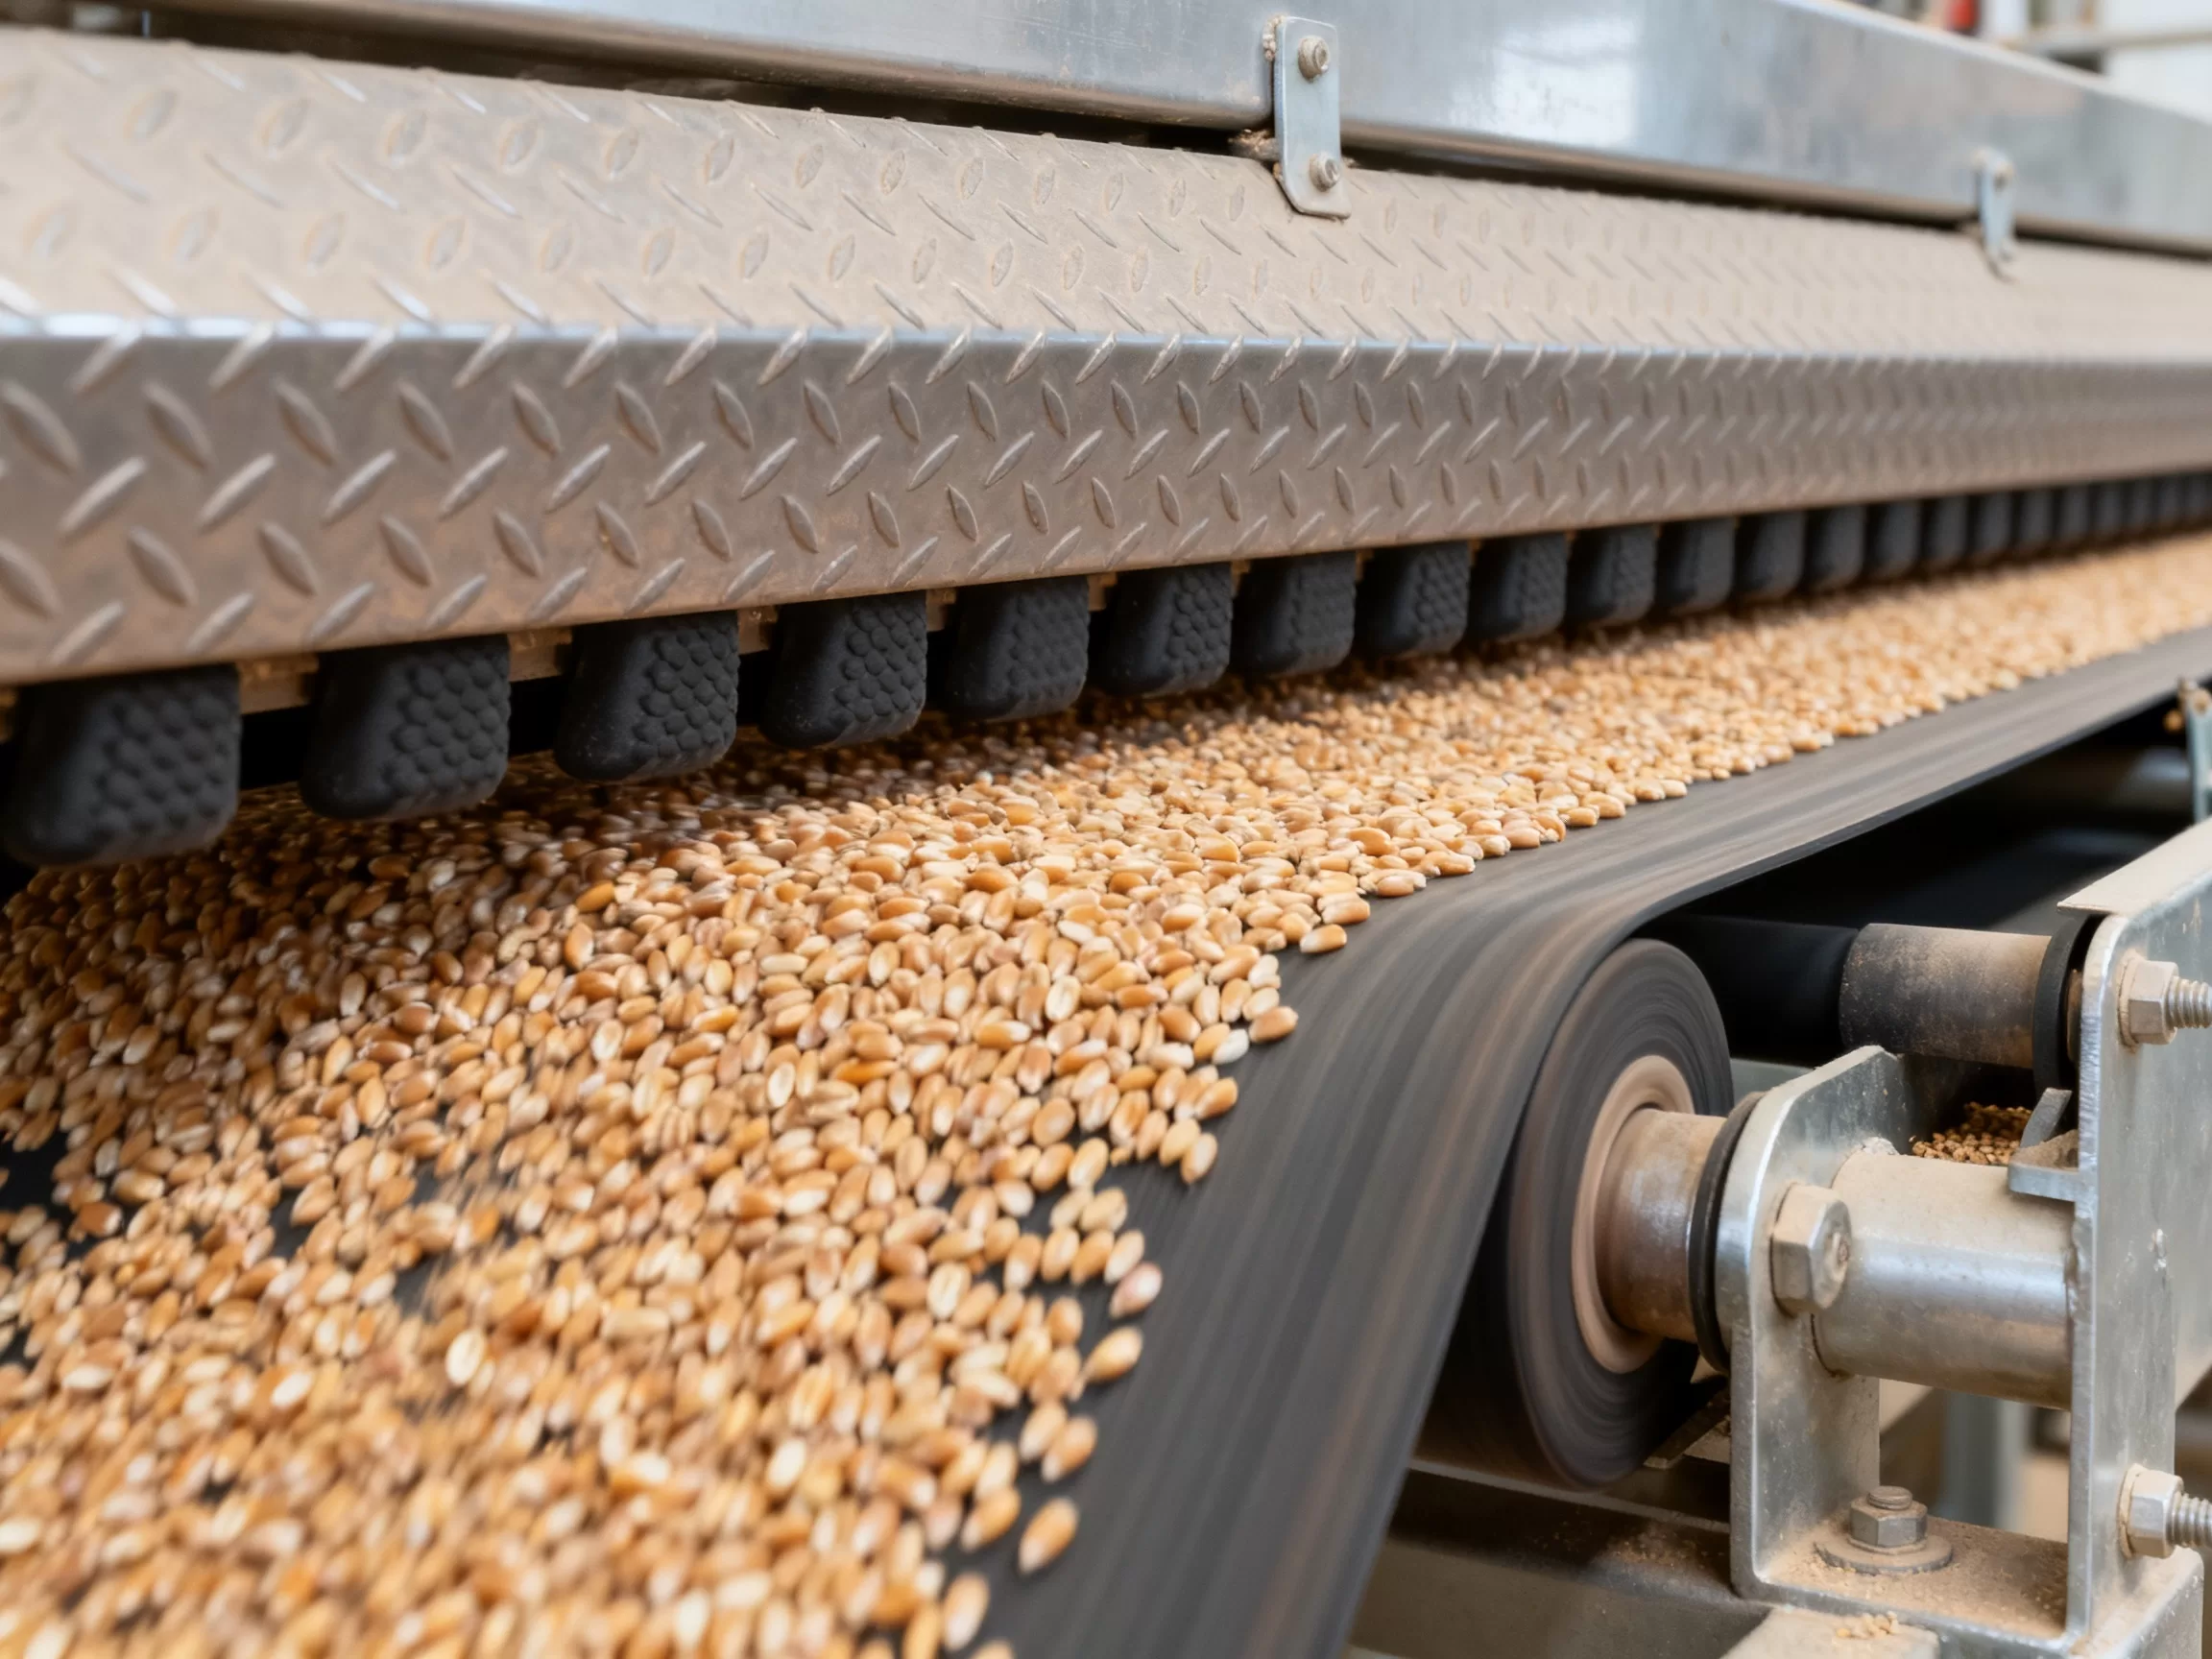
浅圆仓到车间刮板输送降破损方案——落差缓冲是关键
浅圆仓在粮库中日益普及,出仓到底部刮板机,再到提升机进车间,这套路线的落差问题很突出。
浅圆仓出仓口缓冲设计
浅圆仓出仓口到刮板机通常有4到6米落差。直接溜管放料,粮食到达刮板机底部时速度不小。方案是在出仓口下方加装螺旋缓冲溜管。溜管内部设螺旋导流板,粮食沿螺旋滑下,摩擦消耗掉大部分势能,到达底部时速度显著降低。
另一种做法是使用重力式缓冲斗,粮食先落入一个缓冲斗,在斗内堆积至一定量后再溢出到刮板机上。这样粮食是“流”下去的而非“砸”下去的。
刮板机本身的设计优化
浅圆仓出仓量大,刮板机常见问题是过载憋卡。刮板机中间段如果堵料,链条刮板会反复碾压粮食。解决办法是加装料位监测与自动调速联动。当中间段料位偏高时,自动降低出仓阀门开度,让刮板机有足够时间输送。底板采用加厚耐磨板或衬高分子聚乙烯板,减少粮食与底板的刮擦阻力。
提升机与刮板机衔接处降损
刮板机头部卸料口到提升机进料口这一段,落差不大但容易产生死角。常见问题是刮板机头部抛出的粮食颗粒产生偏析,导致提升机畚斗单侧进料不均。解决方案是在进料口加一段倾斜缓冲溜槽,将粮食引导至畚斗中心线位置,减少畚斗的单侧受力。
提升机畚斗速度设计要点——根据物料特性调整
斗式提升机看似结构简单,但畚斗速度、进料方式、卸料轨迹,三者共同决定了破损率。
畚斗线速度的控制
行业共识认为,输送稻谷时畚斗线速度宜控制在每秒1.2到1.5米之间。输送小麦可稍快,但也以不超过每秒1.8米为宜。速度过快,离心卸料时粮食被高速抛出,直接撞击机头溜管。速度过慢,粮食卸不干净,回料多,被畚斗底部反复刮擦。
进料方式的优化
提升机底部进料方式有两种:顺向喂料和逆向喂料。顺向喂料是粮食顺着畚斗运动方向进入,粮食刚落下就被畚斗接住,冲击小。逆向喂料则粮食与畚斗迎面相撞,挖料冲击大。对于糙米、成品米等易碎物料,应优先选用顺向喂料结构。
机头卸料溜管的匹配
卸料溜管角度要与物料滑动摩擦角匹配。稻谷对钢板的滑动摩擦角大约在27度到30度之间,溜管角度应大于35度。若溜管角度过小,粮食在管内堆积,畚斗不断将后续粮食抛向堆积层,形成撞击破碎。
常见误区与排除——别让不合理的“节俭”增加破损
实际生产中,不少粮厂为了省成本,做出了一些看似合理实则增加破损的安排。
误区一:PVC溜管代替钢板溜管
PVC溜管柔性大、便宜轻便,但内壁弹性不足。粮食在管内高速下滑时,表面摩擦产生静电,同时PVC管容易变形鼓包,形成台阶。台阶挡住粮食,后续粮食撞在台阶上,破损率明显上升。常规重力输送溜管建议使用厚度不低于2mm的不锈钢板或镀锌钢板,内壁可衬超高分子聚乙烯板。
误区二:减少除尘风网风力
为省电把除尘风网风力调小,看似影响不大,实则不然。风网除了吸走粉尘,还承担着降低溜管内诱导气流速度的作用。当溜管内粉尘浓度过高,颗粒之间的碰撞频率增加,微小裂纹会在碰撞中扩大。除尘风网应保持设计风量,不能随意关小。
误区三:忽略溜管内的“反弹”现象
粮食从提升机机头进入溜管后,并非沿管壁滑落。它会不断撞击管壁后反弹,形成跳跃式下落。跳得越高,下一次撞击越猛。减小溜管截面、增加内壁摩擦系数或加装柔性的缓冲条,可以让粮食由跳跃变为滑落,显著降低撞击力。
误区四:检查窗位置随意开
维修检查窗如果开在溜管正上方,窗盖板突出于管内表面,会形成台阶和刮料点。检查窗应开在侧面,且盖板内表面与管壁平齐,最好用沉头螺栓固定,避免螺栓头露在管内刮伤粮粒。
粮食加工厂仓储到车间输送方式设计问答
问:粮食加工厂仓储到车间输送,使用带式输送机与斗式提升机组合,破损率差异大吗?
答:带式输送机在水平输送时,粮食与胶带之间为静摩擦,几乎无破损,是理想水平输送设备。但带式输送机无法完成垂直提升,与斗式提升机组合使用时,关键看斗式提升机的进料与卸料环节。斗提机的畚斗挖料剪切和机头卸料撞击是主要破损点。因此,带式输送机加斗式提升机组合,破损率主要取决于斗式提升机段的设计参数。一般控制畚斗线速度在每秒1.2到1.5米,采用顺向进料,破损率可控制在较低水平。
问:平房仓出粮到车间,落差约6米,能用一条直溜管直接下料吗?
答:不建议。6米落差直溜管下料,粮食到达底部时速度较大,撞击力集中,爆腰率会显著上升。应设置至少两级缓冲,例如先经过螺旋缓冲溜管或阶梯式缓冲斗,再进入下一级输送设备。每级落差控制在2米以内。此外,溜管底部应装设柔性缓冲帘或耐磨缓冲垫,吸收残余冲击能。
问:气力输送过程中,弯头数量对破损率影响有多大?
答:影响较大。弯头是气力输送中粮食颗粒获得离心加速度的地方。一个90度弯头,粮食颗粒在弯头处多次撞击管壁,每经过一个弯头,都会给粮粒表面带来划痕或裂纹。行业统计显示,每增加一个弯头,输送系统的整体破损率约增加一定比例,该比例与风速成正比。建议将弯头数量控制在3个以内,所有弯头曲率半径不小于管径的10倍,并选用加厚耐磨弯头。弯头后方适度增加直管段,让粮食颗粒恢复均匀流动状态后再进入下一段。