粮食输送皮带热硫化还是冷粘接更耐用,哪个接头寿命更长?
粮食输送皮带接头,热硫化比冷粘接更耐用,这几乎是行业内的共识。想一劳永逸少操心,认准热硫化接头就对了。但前提是施工工艺得靠谱,否则再好的材料也白搭。接下来咱们把这里面的门道掰开揉碎了说清楚。
输送带热硫化接头寿命长吗?关键看这几点
热硫化接头之所以被公认为最耐用的方式,原理在于它通过硫化机加热加压,让生胶与皮带本体发生交联反应,最终形成一个分子级融合的整体。这不是简单的“粘住”,而是“长”在了一起。
热硫化接头的寿命表现
在正常工况下,一个标准的热硫化接头,其强度理论上能达到皮带本体强度的90%以上。意味着整个输送带的薄弱环节从接头转移到了皮带自身,使用寿命自然大幅延长。
- 露天煤矿、粮食码头等重载场景,热硫化接头使用5年以上不掉链子的情况非常普遍。
- 相比之下,冷粘接头的强度通常在70%-80%左右,考虑到日常启动、物料冲击的撕扯,这个数字会加速衰减。
热硫化接头不是“一热解千愁”
这里必须泼盆冷水。热硫化接头耐用与否,和现场操作有很大关系。行业共识认为,硫化时间、硫化温度(通常控制在135℃-145℃)、硫化压力这三要素必须精确匹配,缺一不可。但凡温度不够胶没熟透,或者压力不均导致内部有气泡,这接头就是“夹生饭”,寿命可能连冷粘都不如。
冷粘接和热硫化对比,到底差在哪里
咱们把两种工艺摆在台面上对比,你心里的账本就更清楚了。很多朋友关心粮食输送皮带接头价格,但算总账比算眼前账更重要。
强度与寿命的先天差距
冷粘接靠的是胶水分子渗入皮带表层形成物理咬合力。而热硫化靠的是交联反应变成一体。这决定了冷粘接头必然存在一个“界面”,这个界面就是最薄弱的受力点。
- 冷粘接头:遇水、遇热容易开胶,适合紧急抢修或临时替用,尤其是环境干燥、皮带张力不大的场合,撑个半年到一年问题不大。
- 热硫化接头:耐曲挠性、抗撕裂性、耐温性全面碾压。在粮食输送这种可能有粉尘、湿度变化大的环境下,热硫化接头能防止水分从接头处渗入皮带内部引起芯层霉变或钢丝绳锈蚀。
成本核算:看似贵了,实则省了
很多老板一听说热硫化费用比冷粘高,心里就犯嘀咕。但是请记住,输送带一旦因接头开裂导致撕带事故,损失的不仅仅是皮带,还有停产工时和人工清理物料的费用。用一条几十米甚至上百米的皮带,不建议在关键接头上省这几百块钱。
| 对比维度 | 热硫化接头 | 冷粘接头 |
|---|---|---|
| <b>初始费用</b> | 较高(需设备、硫化胶料) | 较低(只需胶水和工具) |
| <b>接头寿命</b> | 长(接近皮带本体寿命) | 短(易受环境影响老化) |
| <b>施工耗时</b> | 较长(含升温降温,需4-8小时) | 极短(常温固化,即干即用) |
| <b>适用场景</b> | 大倾角、长距离、高运量、重要干线皮带 | 短距离、低负荷、备用皮带或应急修补 |
施工工艺对最终寿命的影响
冷粘工艺看似简单,拿手电钻打磨一下,刷胶,晾干,合拢,加压。但这里的误差极大,哪怕胶水没干透就合拢,或者环境湿度超标,界面上就会留下气孔。这为日后接头起泡、脱层埋下隐患。所以在粮食行业,正规的大型输送线在设计阶段就会直接划掉冷粘选项。
粮食输送带做接头,什么情况必须热硫化
粮食输送皮带接头热硫化还是冷粘接更耐用这个问题的答案已经明确,但具体到你的现场,还得看实际工况。如果遇到下面这些情况,别犹豫,直接上热硫化,这是最稳妥的选择。
对输送带强度要求严苛的场景
1. 大倾角挡边皮带:波形挡边输送带的裙边和隔板受力方向复杂,冷粘根本扛不住拉伸,热硫化能把挡边和基带融合成整体。
2. 长距离、高带速输送线:如港口粮食出运线或立筒仓入粮线。带速超过2.5m/s后,接头每经过一次滚筒就会经历一次曲挠,冷粘接头在频繁曲挠下极易疲劳开裂。
3. 大带宽、高张力皮带:带宽1.2米以上或采用钢丝绳芯的输送带,对拉力要求极高。行业规范里就明确规定钢丝绳芯皮带接头必须要做热硫化,冷粘工艺根本不在讨论范围。
环境因素对硫化和冷粘的选择倾向
如果你的输送机处于室外露天环境,或者输送的粮食含尘量大、湿度高,冷粘接头的胶层会因水汽和粉尘侵入而加速老化变脆。这时候热硫化接头的致密性优势就体现得淋漓尽致。有客户反馈,同样用在面粉厂的研磨皮带,热硫化接头用了三四年只在表面磨出光泽,而冷粘接头用半年边缘就开始翘起。
为什么热硫化接头被公认为垄断级工艺
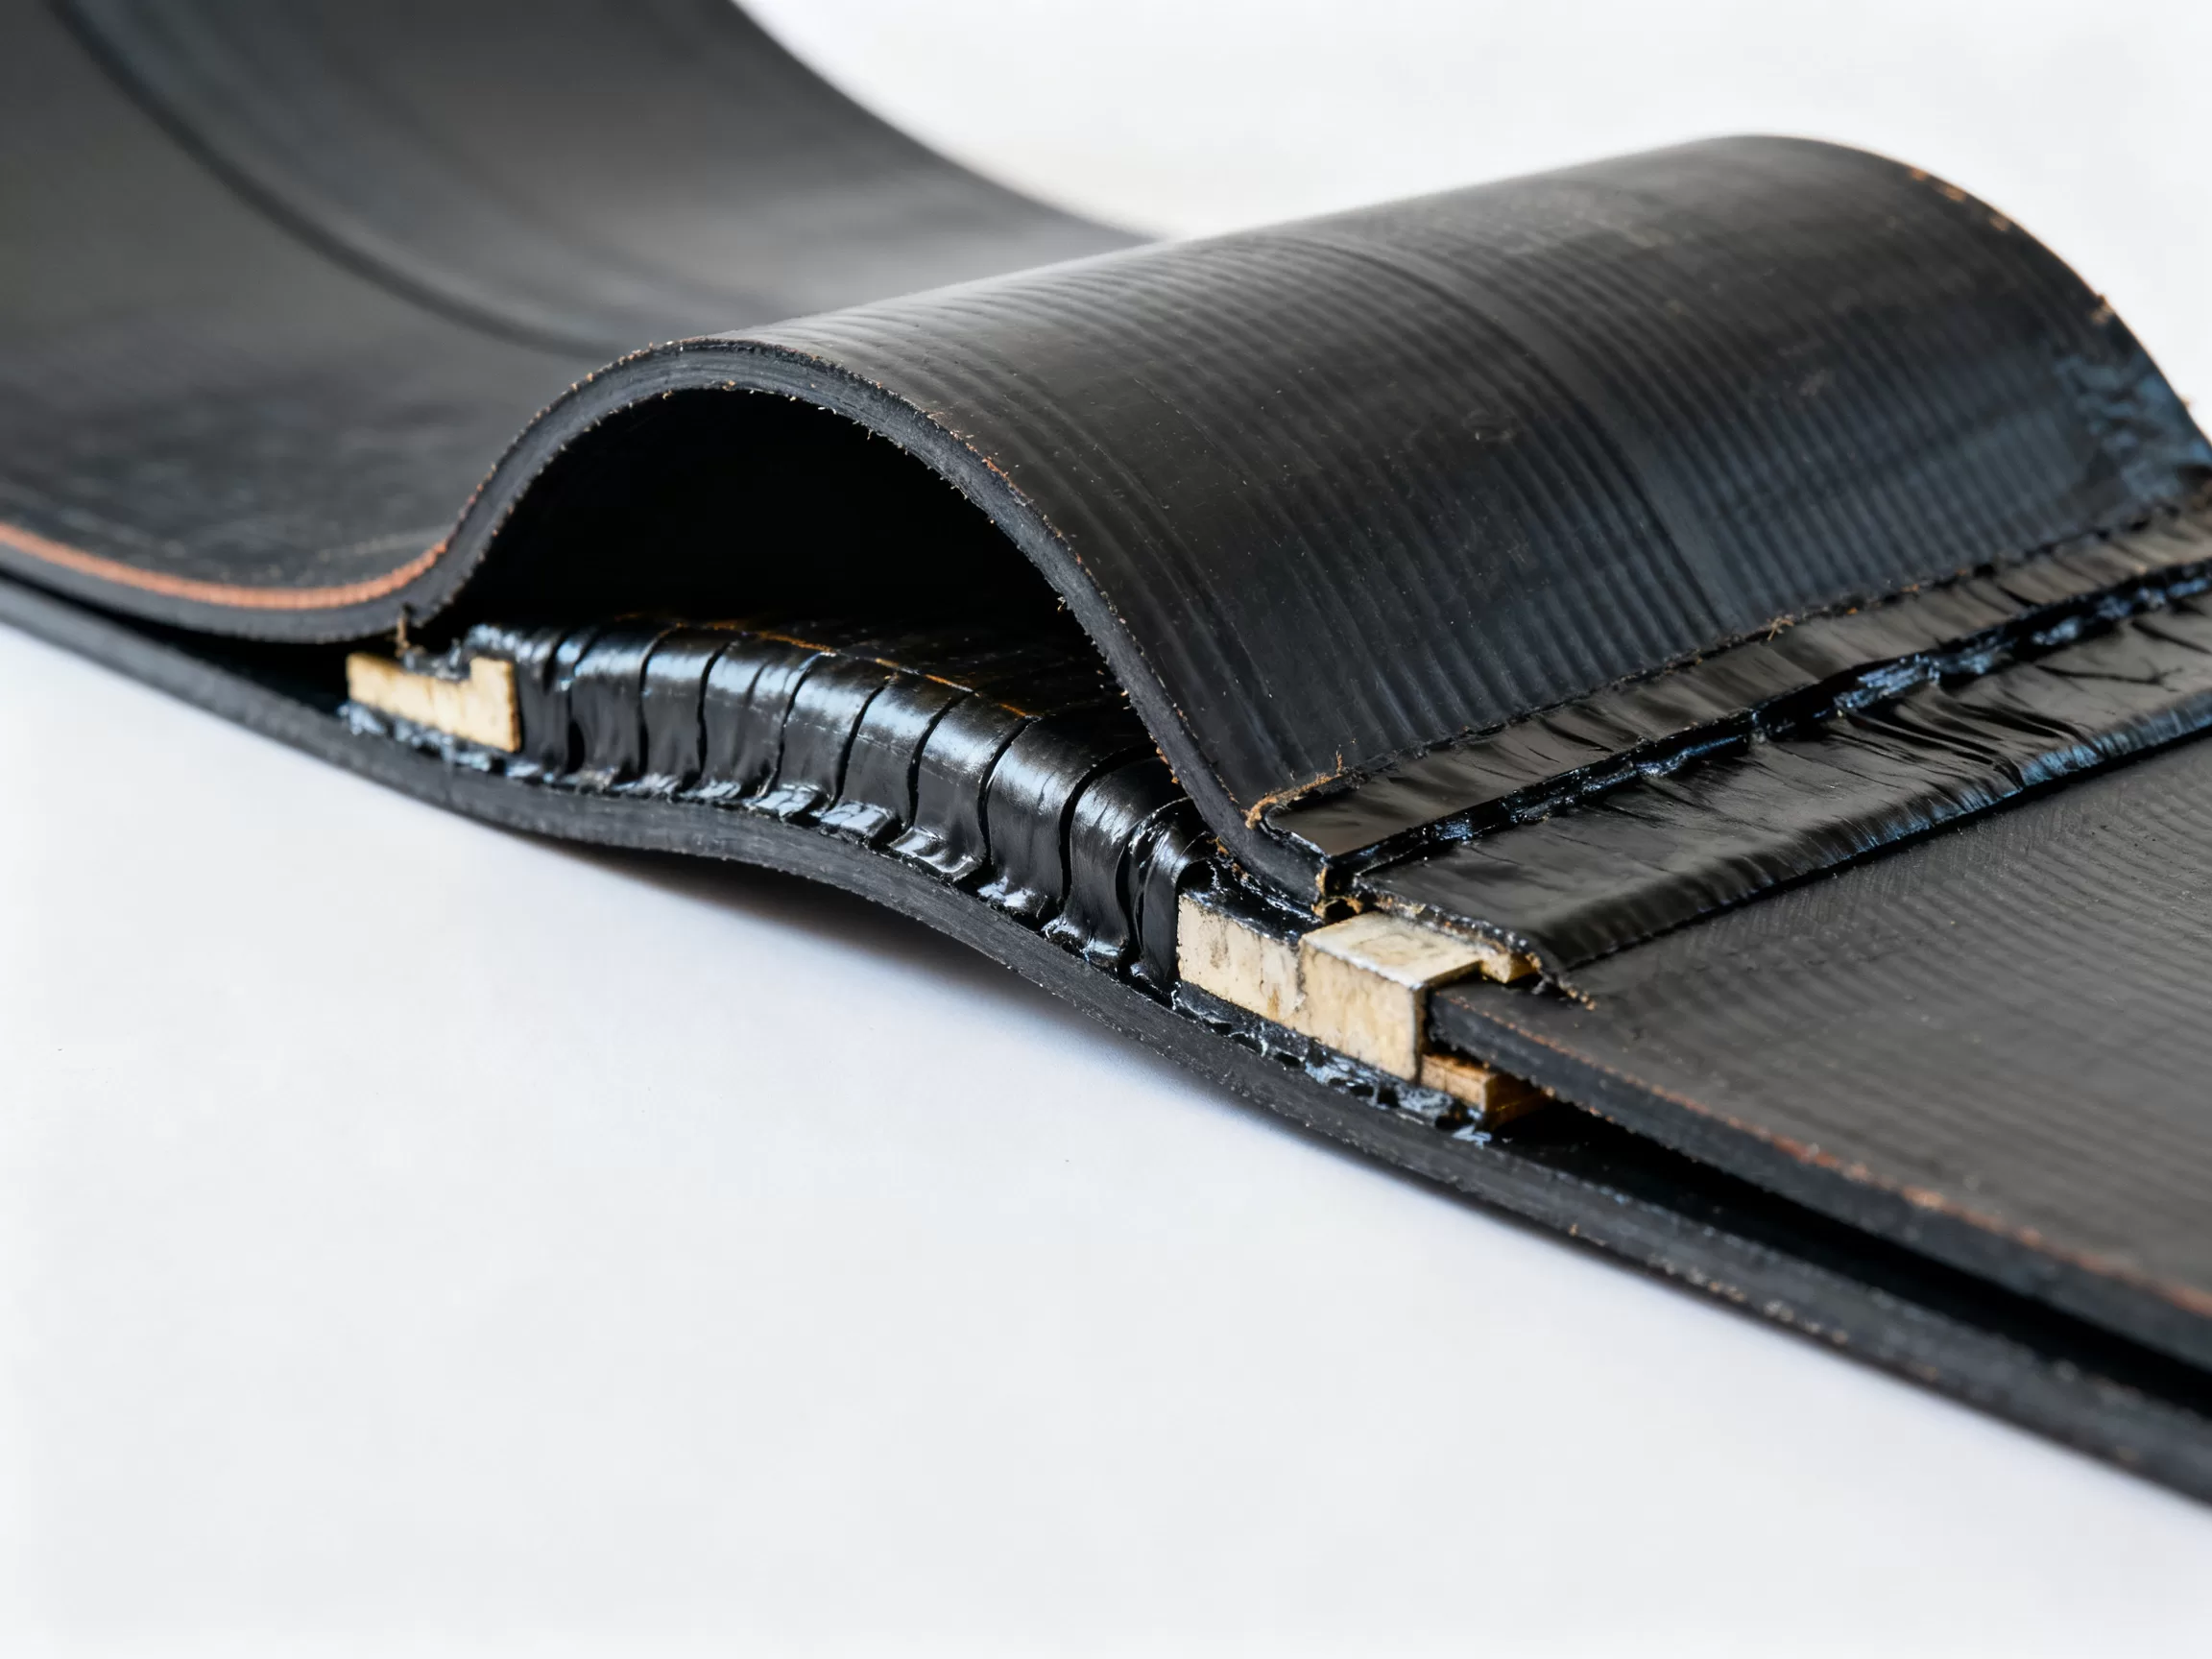
不少朋友可能听说过“热硫化是唯一能匹配皮带材质原厂强度的连接方式”这种说法。这背后是材料学的逻辑:皮带本体也是通过硫化工序成型的。只有让接头胶料和皮带本体一起再经历一次“回炉”,才能将皮带合成橡胶分子链与胶料分子链互相键合。业内专家指出,所有大品牌输送带制造商(如凤凰、普利司通、三维等)在出厂标配的预制成型接头材料中,无一例外都是硫化型接头套件。
区分热硫化质量的先后操作路径
这里必须补充现场判断硫化质量的细节,帮助你在验收时心里有数:
1. 看:硫化后接头表面应平整光滑、无气泡、无海绵状空洞,覆盖胶没有硫化过头发脆的痕迹。
2. 量:用邵氏硬度计测量接头与带体硬度差,差值大于8度说明胶料配比有误。
3. 听:用橡胶锤敲击接头部位,声音沉闷有空洞回音,说明内部有脱层,不合格。
什么样的现场适合选冷粘接做“权宜之选”
如果任何专项测试设备都没进场,只是输送线突然断裂要抢产,或者你的皮带本身只是尼龙帆布芯层的轻型皮带,且张紧力不大,那么冷粘接作为一种紧急处置手段也是有存在价值的。但目前有些小作坊也会用冷粘来充当热硫化糊弄不懂的客户,这是需要重点防范的风险点。
冷粘接几个容易被忽视的上限
- 负荷上限:不建议用在单点驱动电机功率超过15kW的皮带机上。
- 温度上限:现场物料温度或环境温度超过 60℃,冷粘胶层会明显软化发滑。
- 时长上限:即便保管得当,冷粘接头快则3个月,慢则1年,都会出现硬化、龟裂。到时候重新修补反而更折腾。
常见问题解答
Q1: 皮带打滑磨断后能直接冷粘吗?
如果是因为滚筒表面粘料导致皮带跑偏打滑折断,建议整条更换或做热硫化,冷粘只会在原断裂口处留下残留应力,很快就会二次撕裂。所以这里更推荐热硫化处理,所有末端厂家用的大倾角挡边皮带也是全部做热硫化,没有例外。
Q2: 热硫化接头能用几年?
通常粮食行业输送机使用频率按一天两班运作,热硫化接头多数情况下能维持4-6年,部分维护优良的能撑到8年。这个数字依据皮带自身的磨损极限,皮带到寿接头依然完好甚至是很常见的现象。
Q3: 热硫化接头做完多久能带料运行?
施工结束后需等硫化机自然冷却到50℃以下,再拆模修边。拆模后建议空载跑合半小时左右,确认接头无跳动、无异响后,可缓慢加载至满负荷,此时就能正常投入使用,无需像冷粘那样等待固化。